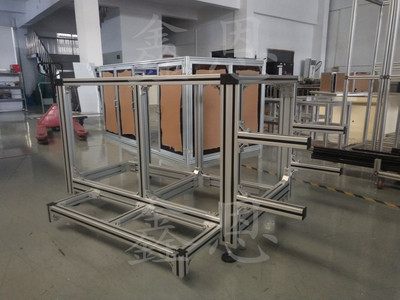
厂家加工焊接件 机架加工与整体设备结构件焊接指南
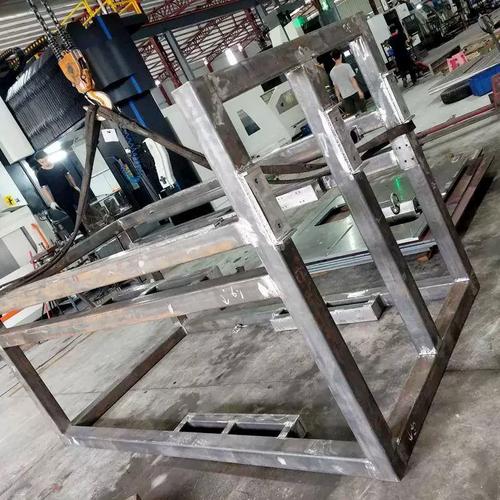
在工业制造领域,焊接件加工是构建重型机械、自动化设备和生产线的基础环节。对于需求方而言,寻找可靠的厂家加工焊接件,尤其是机架加工和整体设备结构件焊接,直接关系到设备的稳定性、精度与使用寿命。本文将围绕机架焊接加工的核心要点,解析从设计到成品的完整流程,帮助您更好地选择和服务于自身项目。
一、焊接件机架加工的常见类型与应用
焊接机架通常作为设备的骨架,承载电机、传动机构、工装夹具等所有组件。常见类型包括:
- 平台式机架:用于放置大型工件或作为操作台,面板与型材焊接后整体加工。
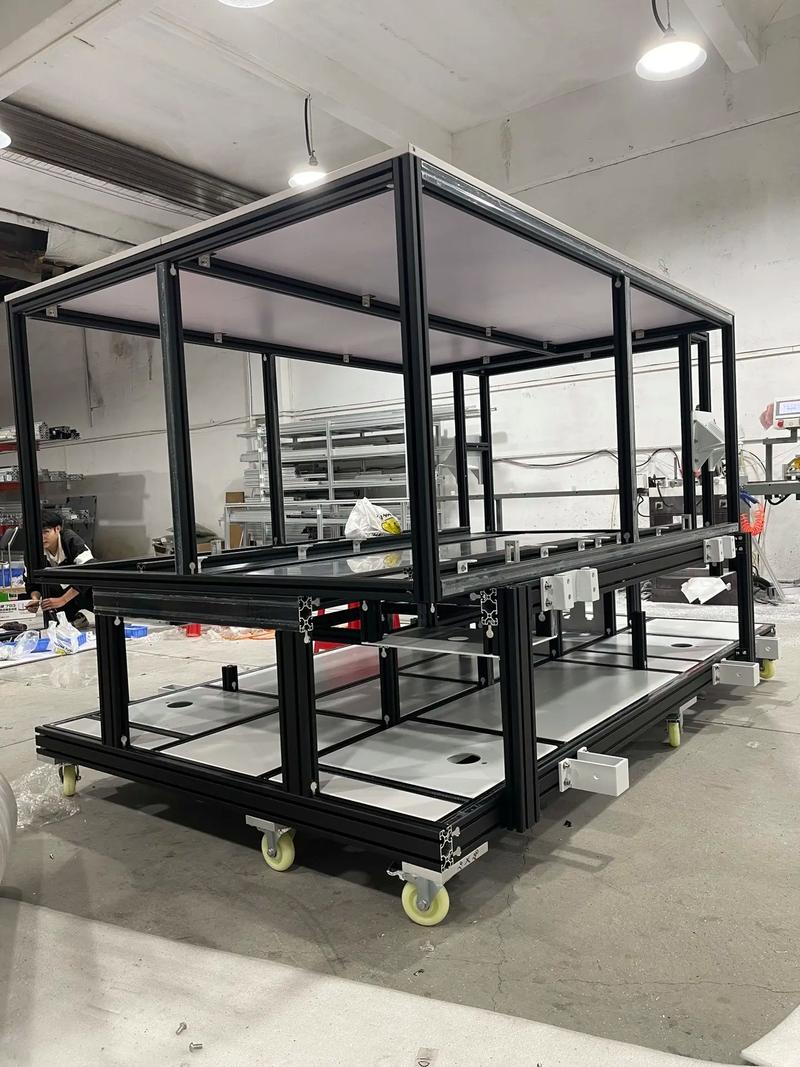
- 框架式机架:由方管、矩形管或槽钢焊接成封闭或半封闭结构,刚性好,常用于机器人第七轴、龙门机床。
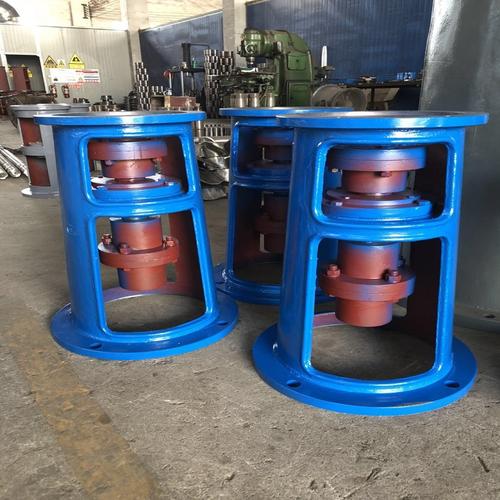
- 箱体式焊接结构件:如齿轮箱体、轴承座支架,对焊缝强度和密封性有较高要求。
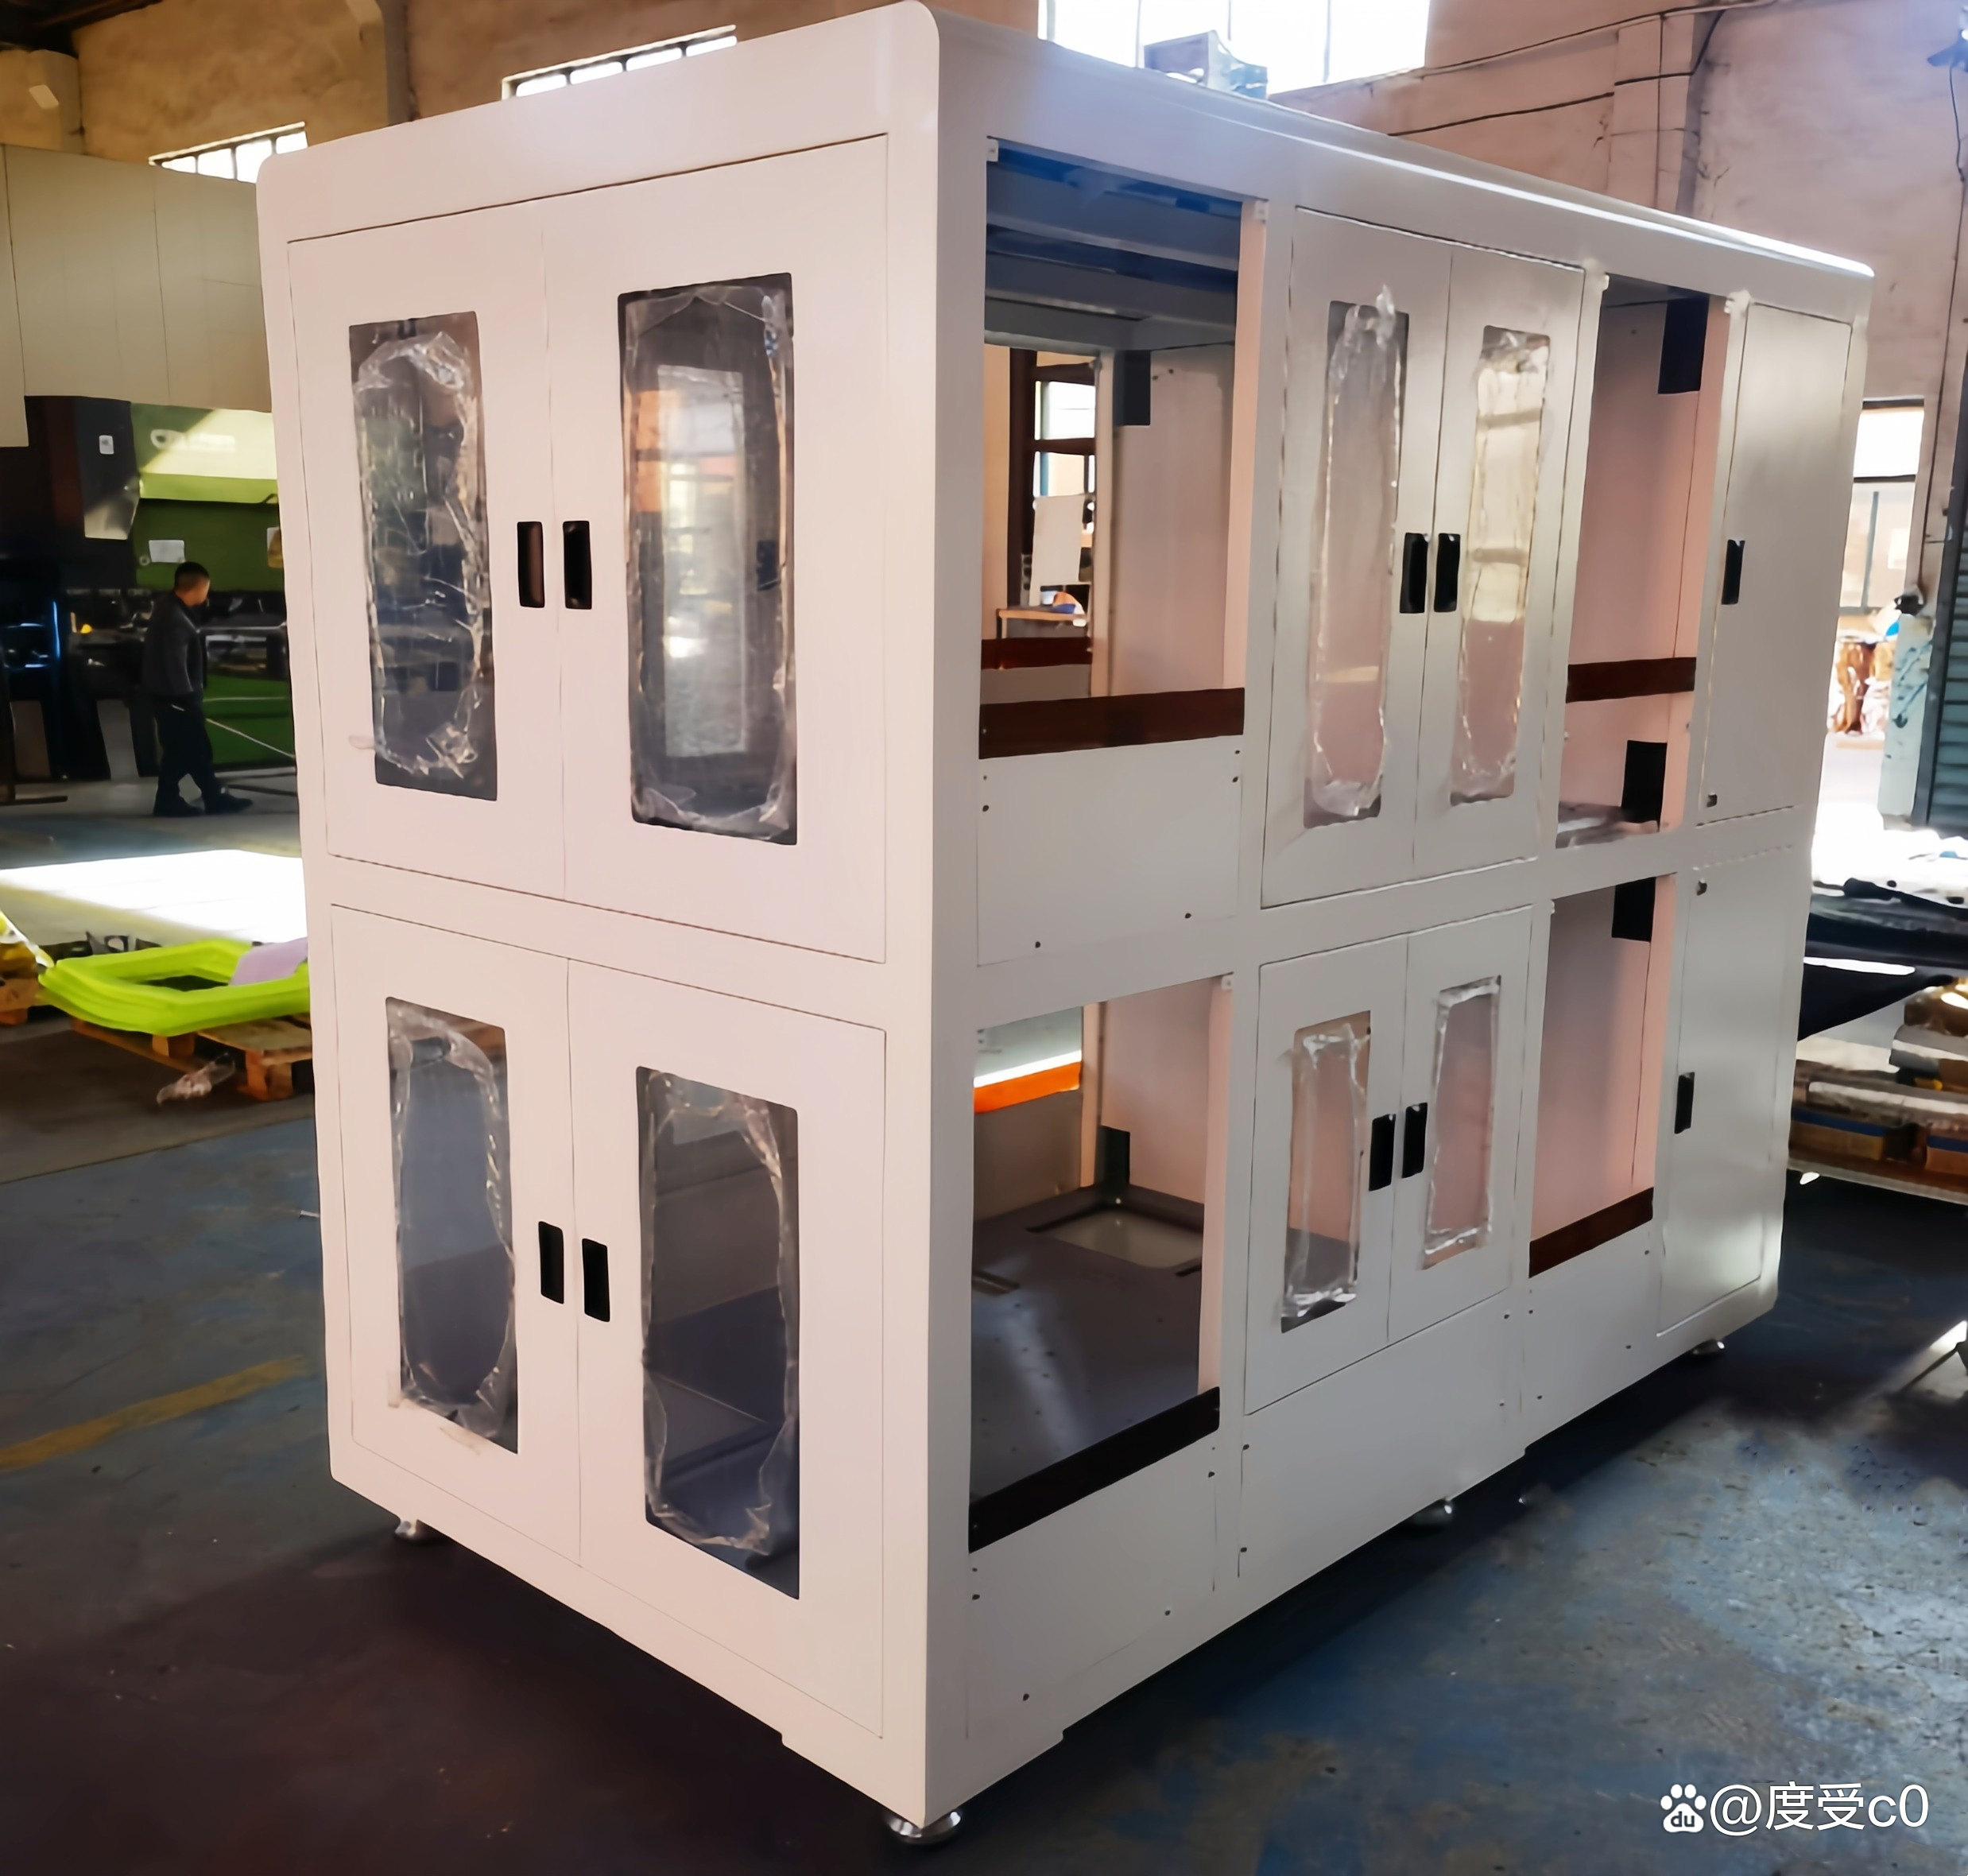
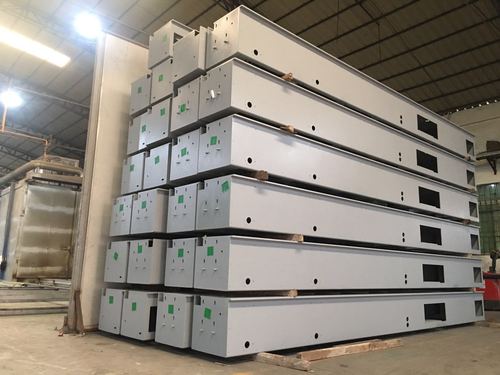
- 整体设备结构件:包含机架、支撑梁、连接板等的焊接总成,需要从下料、组焊到机加工的一站式加工能力。
不同应用场景决定机架焊接的工艺重点。例如,高速设备要求机架具有高抗振性,焊缝需连续饱满;而重载设备则强调焊接熔深和结构刚度。
二、厂家加工焊接件的核心工艺流程
正规的机架焊接加工厂家一般遵循以下步骤:
- 图纸与技术协议评审:明确材料(Q235、Q345或不锈钢)、焊缝等级、尺寸公差、表面处理及机加工要求。特别要确认焊后是否需要退火或振动时效处理,以消除焊接应力,防止机架变形。
- 材料切割与坡口加工:采用激光切割、等离子切割或火焰切割下料,保证零件尺寸精度。对于厚板,需开坡口以保证熔透。
- 工装组对与点焊:使用专用胎具或平台进行定位,点焊固定,控制整体外形尺寸和对角线误差。这一环节是控制焊接变形的基础。
- 焊接成型:由持证焊工按焊接工艺规程(WPS)施焊,可采用手工电弧焊、CO2气体保护焊或MIG/MAG焊。对称施焊、分段退焊等手法能有效减少变形。
- 焊后处理与机加工:包括焊缝打磨、去飞溅、热处理(如去应力退火),然后转入龙门铣、镗床等设备进行平面、孔系的精加工,使机架达到装配精度。
- 质量检验:通过尺寸检测、焊缝外观检查、无损探伤(如UT、MT)等方式验证结构件是否符合图纸要求。
三、保证机架焊接质量的关键控制点
机架作为设备的基础,一旦焊接变形或强度不足,会造成整机精度丧失。加工厂家应重点控制:
- 材料匹配:母材与焊材的强度、韧性匹配,避免裂纹。
- 焊接变形控制:采用反变形法、刚性固定法、合理焊接顺序,以及焊后矫形。
- 应力消除:对于精密机架,重要焊缝需进行去应力退火或振动时效,之后再进行最终机加工。
- 焊缝质量:重要承载焊缝要求全熔透,并按需进行超声波或磁粉探伤。
- 机加工余量:焊接毛坯需预留足够的加工余量,并考虑焊接后的收缩量。
四、机架焊接结构件的工艺优化建议
- 结构设计优化:避免焊缝密集、交叉,减少应力集中。尽可能将焊缝布置在低应力区。
- 采用分段焊接与对称焊接:平衡热输入,减小弯曲和扭曲。
- 选用合适的焊接方法:对于薄板机架,可选用脉冲MIG焊减少热影响;厚板则采用多层多道焊,控制层间温度。
- 制造与加工的一体化协作:要求厂家同时具备下料、焊接、机加工和表面处理能力,形成闭环,避免多次转序导致精度损失。
- 可考虑模块化焊接:将大型机架拆分为若干焊接部件,分别加工后再总装,既能保证精度也便于运输。
五、选择专业合作伙伴
机架加工与整体设备结构件焊接并非简单的金属连接,而是涉及结构力学、焊接工艺和精密加工的交叉技术。作为需求方,建议明确技术标准,要求厂家提供焊接工艺评定、焊工资质及检测报告。通过对厂家加工能力、工程案例和现场管理水平的综合评估,选择专注于焊接机架生产的厂家合作,才能真正实现设备结构稳定、精度持久和生产高效。
如若转载,请注明出处:http://www.csxinshiji.com/product/43.html
更新时间:2026-10-30 03:27:48